A folyamatos forrasztási vonal leáll, mert a hálós szalag az egyik oldalra sodródott, a peremhuzalok elszakadtak, és a szalagon csoportosuló rozsdamentes acél alkatrészek már nincsenek egy vonalban. A karbantartó csapatok számára ismerős forgatókönyv: maga a kemence megfelelően működik, de a szíj lett a szűk keresztmetszet.
A keményforrasztó kemence hálós szalagjának kiválasztása nem csak arról szól, hogy olyat találjunk, ami illeszkedik a kemence nyílásába. A szalagnak kezelnie kell a keményforrasztási hőmérsékletet, túl kell élnie a kemence légkörét, torzítás nélkül kell hordoznia az alkatrészeket, és folyamatosan követnie kell a hetekig tartó folyamatos működést. Röviden, kezdje az ötvözettel, majd a szövés konstrukcióval, végül a fizikai mérésekkel.
Mire képes a keményforrasztó kemence hálószíja
A folyamatos keményforrasztó kemencében a hálószalag az a szállítórendszer, amely az alkatrészeket az előmelegítő zónán, a magas hőmérsékletű keményforrasztózónán és a hűtőzónán keresztül mozgatja. Termikus tömegként és tartófelületként is működik. Ha a szíj elhajlik, az alkatrészek elmozdulhatnak és összeforrhatnak; ha az öv vibrál, apró alkatrészek eshetnek át a hálónyílásokon.
A kötelezettség a folyamattól függően változik:
- Alumínium keményforrasztás jellemzően 590-620 °C-on működik nitrogénatmoszférában, nem korrozív fluxussal. A szíjnak ellenállnia kell a fluxusmaradványoknak, és elég rugalmasnak kell lennie ahhoz, hogy a kis tárcsák körül mozogjon.
- Rézforrasztás redukáló atmoszférában 1090-1150°C-on fut. A szalagnak szilárdságát a réz likvidus hőmérséklete közelében kell tartania, és túl kell élnie az ismételt hőciklusokat.
- Nikkel keményforrasztás rozsdamentes acélból 1000-1120°C-on működik, gyakran hidrogénben vagy vákuumban. Az övnek méretstabilnak kell lennie magas hőmérsékleten, és kerülni kell az alkatrészek szennyeződését.
Ötvözetválasztás: a hőmérséklet és a légkör az első
A nem megfelelő ötvözet a leggyakoribb oka a szíj idő előtti meghibásodásának. Ha az öv üzemi hőmérsékleten kúszik, megreped vagy oxidálódik, semmilyen szövés nem mentheti meg. A kemence legmagasabb folyamatos üzemi hőmérsékletét használja kiindulási pontként, ne a névleges alapértéket, mert a zóna túllépése és a részleges terhelés magasabbra tolhatja a szalag hőmérsékletét.
Általános hálószíj ötvözetcsoportok keményforrasztó kemence szolgáltatásához. | Ötvözet csoport | Tipikus hőmérsékleti határ | A legalkalmasabb | Fő korlátozás |
| 304 rozsdamentes acél | ~650°C | Könnyű alumínium forrasztás | Rossz oxidációs ellenállás 700°C felett |
| 310S rozsdamentes acél | ~1050°C | Rézforrasztás in reducing gas | Korlátozott kúszási szilárdság csúcsterhelésnél |
| 314 rozsdamentes acél | ~1100°C | Rézforrasztás and light stainless parts | A magas szilíciumtartalom befolyásolhatja a hegesztés javítását |
| 330-as rozsdamentes acél | ~1150°C | Hosszú, nehéz réz vagy nikkel keményforrasztási menetek | Magasabb költség és nehezebb formálni |
| Nikkel-króm-vas ötvözet | ~1200°C | Magas hőmérsékletű nikkel keményforrasztás, korrozív folyasztószerek | A legdrágább lehetőség |
A hálós hevederes kemencékben történő rézforrasztáshoz sok üzlet a 310S vagy 314 minőséget választja, mert ez jó egyensúlyt biztosít az oxidációval szembeni ellenállás és a költségek között. Alumínium keményforrasztásnál a fluorid folyasztószer korrodálhatja a krómban gazdag ötvözeteket, ezért a magasabb nikkeltartalmú szalag vagy felületkezelés gyakran biztonságosabb befektetés. Ha az alkatrészei rozsdamentes acél hőcserélők vagy orvosi alkatrészek, a magas hőmérsékletű nikkelötvözet biztosítja az ismételhető kötésminőséghez szükséges stabilitást.
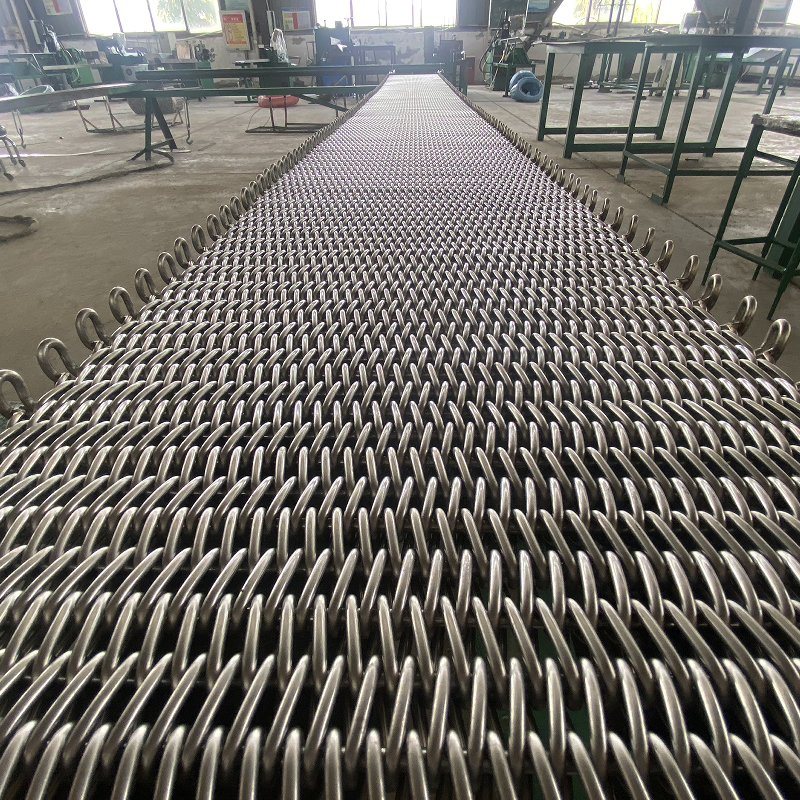 Réz keményforrasztó kemence szállítószalag ötvözet opciókkal Ezt a szalagot a hálós szalagos kemencékben történő rézforrasztáshoz választották, egyensúlyban tartva az oxidációval szembeni ellenállást és a költségeket. A szövésválasztás befolyásolja az élettartamot, így az alumínium vagy a rozsdamentes alkalmazásokhoz is alkalmazható. Termék megtekintése →
Szövés és élszerkezet: Mi tartja laposnak az övet
Az ötvözetcsalád meghatározása után a szövés határozza meg, hogyan viselkedik az öv terhelés alatt. A keményforrasztó kemencéknél a szokásos opciók megjelenésükben nem különböznek egymástól, de nagyon eltérő élettartamot biztosítanak.
- Kiegyensúlyozott szövés hangmagasságonként egy bal és egy jobb oldali spirált használ. Lapos, viszonylag stabil, és közepes terhelésű kis alkatrészekhez alkalmas.
- Dupla kiegyensúlyozott szövés hangmagasságonként két bal és két jobb oldali spirált használ. Erősebb, kevésbé hajlamos a torzulásra, és gyakran akkor írják elő, ha az alkatrészek nehézek vagy a kemence széles.
- Láncszem-szövés rugalmasabb és könnyebben követhető a kis átmérőjű dobok körül, de hajlamos jobban megnyúlni, és nem ideális hosszú, forró kemencezónákhoz.
A szél ugyanolyan fontos. Sok idő előtti meghibásodás a szélén kezdődik, mert a külső spirálhuzaloknak nincs támasztéka. A megerősített élek, mint például az A-alakú él lánclemezekkel vagy az U-alakú dróterősítés, egyenesen tartják az övet, és csökkentik az élek repedését. Ha azt látja, hogy az öv középen száguld, vagy oldalt görbül, akkor először a perem kialakítását kell ellenőrizni.
Az alumínium keményforrasztószalagoknak különösen stabil élre van szükségük, mivel az alkatrészek gyakran vékony alumínium bordák, amelyek megakadnak minden kiálló huzalon. A megerősített él is segíti az öv szélesebbé futását anélkül, hogy túlzott megereszkedett volna.
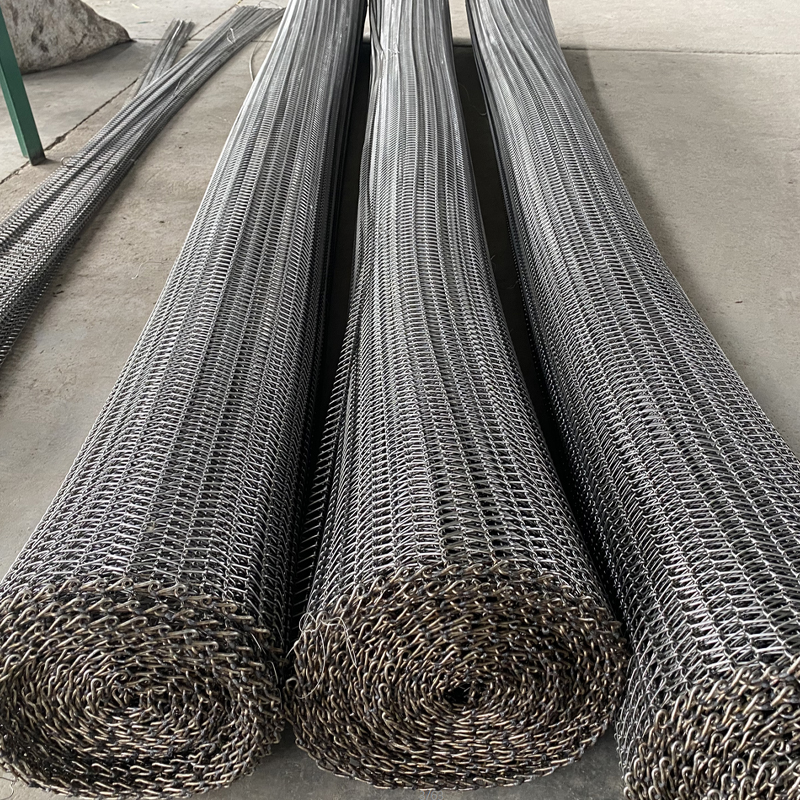 Keményforrasztó hálós szalag megerősített éllel Ez az öv a termikus, kémiai és mechanikai igénybevétel miatti korai meghibásodásokat kezeli. A stabil él létfontosságú a vékony alumínium bordákhoz és a széles működéshez, csökkentve a meghajlást és meghosszabbítva a tartósságot. Termék megtekintése →
Miért hibásodnak meg korán a keményforrasztó szalagok?
A legtöbb keményforrasztó kemence hálószíja nem kopik el hirtelen; termikus, kémiai és mechanikai igénybevétel kombinációja után meghibásodnak. A jelek korai felismerése hetek leállását takaríthatja meg.
- Termikus fáradtság: Az ismételt fűtés és hűtés belső feszültséget hoz létre. Repedések általában a szélek közelében vagy a spirálhuzalok keresztezési pontjain jelennek meg.
- Kúszás nyúlás: Magas hőmérsékleten a fém terhelés hatására lassan megnyúlik. Ha a szíj hosszabb lesz, mint amennyit a kemence felfogója be tud állítani, akkor megereszkedik és rosszul követi a nyomvonalat.
- Fluxus korrózió: Az alumínium keményforrasztó folyasztószer olyan maradékot hagy maga után, amely megtámadja a rozsdamentes acélt. Ha a szalagot nem tisztítják meg, vagy nem használnak magas hőmérsékletű anyagokat, a kátyúzás a vezetékek kereszteződésénél kezdődik.
- Mechanikai sérülések: Egy elakadt alkatrész, egy leejtett raklap vagy egy durva terhelés meghajlíthatja a vezetékeket, és gyenge pontot képezhet, amely átterjed a szalagon.
- Eltérés: A kopott lánckerekek, az egyenetlen dobfelületek vagy az inkonzisztens feszültség a kemence oldalsó sínjeihez kényszerítik a szíjat, és tönkreteszik az élt.
Érdemes áttekinteni egy részletes útmutatót arról, hogy a szalag hogyan kölcsönhatásba lép a kemence hőmérsékletével és légkörével; a meghibásodási mechanizmusok gyakran láthatók a kopott szalagban, mielőtt leállítanák a gyártást.
Vásárlási ellenőrzőlista: Mit kell mérni rendelés előtt
Ha csereszíjra van szükség, a szállító többet kér, mint a kemence gyártmánya és modellje. A kemencék módosulnak, a szíjtárcsák átméreteződnek, és az oldalsíneket különböző pozíciókban hegesztik. Adja meg ezeket a méreteket, hogy elkerülje, hogy egy szoros, de nem megfelelő öv legyen.
Főbb méretek és specifikációk a cserekemencében használt hálószíjhoz. | Paraméter | Mit kell ellenőrizni | Tipikus egységek |
| Övszélesség | A külső éltől a külső élig, mínusz az oldallemezek távolsága | mm |
| Hálós pitch | A spirál középpontjai közötti távolság az öv hossza mentén | mm |
| A huzal átmérője | A spirálokban használt huzalmérő | mm |
| Öv hossza | A kemence útja körül mérve, középső pozícióban lévő felvétellel | m |
| Élfelület | Sima, hegesztett, A-alakú vasalás, U-alakú vasalás | Írja be |
| Az ízület típusa | Krimpelt, hegesztett vagy spirális csatlakozó | Írja be |
| Üzemi hőmérséklet | A legmagasabb rögzített zóna hőmérséklet, nem a beállított érték | °C |
| Atmoszféra | Levegő, nitrogén, hidrogén vagy vákuum fluxusmaradékkal | Leírás |
Az adatok megadása után a gyártó meg tudja erősíteni a megfelelő anyagot és szövést. Magyarázza el, milyen alkatrészeket forrasztott; az alumínium radiátorokhoz használható szíj nem biztos, hogy azonos a rozsdamentes acél hőcserélő magokhoz való szíjjal. Az alkatrész alakja és terhelési mintája megváltoztatja a szükséges huzalátmérőt és menetemelkedést. Összetett terheléseknél általában egy sűrű hálóval és megerősített éllel rendelkező rozsdamentes acél keményforrasztószalag a biztonságosabb ajánlás.
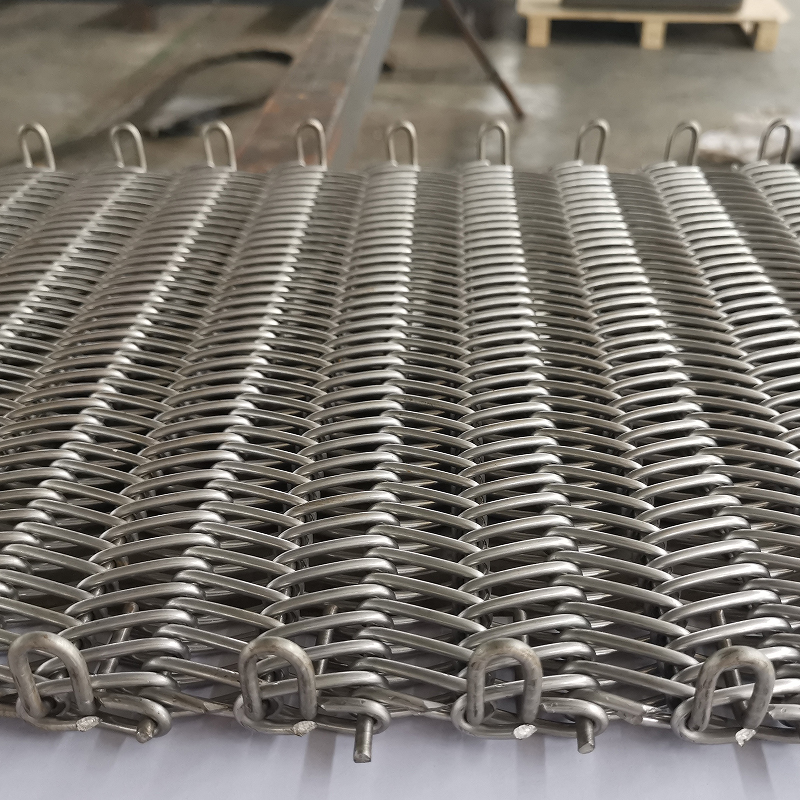 Hőcserélő mag keményforrasztó kemence hálós szalag Az összetett terhelésekhez, például alumínium radiátorokhoz vagy rozsdamentes acél magokhoz tervezett szalag sűrű hálót és megerősített éleket igényel. Az ötvözet és a szövés a működési feltételekhez igazítása hosszabb élettartamot biztosít. Termék megtekintése →
Végső gondolat
A keményforrasztó kemence hálós szalagja hosszú távú befektetés. Ha az ötvözetet a kemence hőmérsékletéhez és atmoszférájához igazítják, a szövést az alkatrészekhez, és a méréseket a tényleges kemenceburokból veszik, akkor az öv tovább tart, mint egy általános csere. Szánjon időt a működési feltételek dokumentálására, és válassza ki az adott szolgáltatáshoz tervezett övet.
Segítségre van szüksége a keményforrasztó vonalhoz? Kezdje azzal, hogy tisztán látja a folyamat körülményeit, majd hasonlítsa össze a jelölt szalagokat az ipari keményforrasztó alkalmazásoknál használt ellenőrzőlistával.


